
Napredni inženjering za dizajn kuglastog ventila API6D
Dizajn i metodologija lijevanja od velike su važnosti za kvalitetu i vijek trajanja ventila. U razvoju i proizvodnji ventila koji se koriste u industriji nafte i plina, kao što su kuglasti ventili API6D, ove metodologije pozitivno utječu na proces razvoja aplikacija uključujući statičku analizu, analizu protoka i lijevanja, dok istovremeno osiguravaju validaciju i pouzdanost proizvoda.

Ventili se koriste u raznim industrijama, uključujući naftu, prirodni plin, kemikalije, pomorstvo i druge, kako bi se osigurala sigurna kontrola protoka. Razvijeni su različiti tipovi ventila na temelju cjevovoda u kojima se koriste, svojstava tekućina i uvjeta okoline.
Proizvodnja i validacija ovih ventila u skladu s međunarodnim standardima i propisima ključna je za ispunjavanje proizvodnih i ekoloških zahtjeva, kao i za sigurnost korisnika. Norma API6D, koju je uspostavio Američki institut za naftu, specificira zahtjeve za cjevovode i ventile koji se u njima koriste. Ventili koji se koriste u cjevovodima za naftu i prirodni plin moraju biti proizvedeni tako da ispunjavaju sve zahtjeve, uzimajući u obzir i kemijska svojstva tekućina i njihovu ekonomsku vrijednost.
Ovaj članak ima za cilj opisati napredni inženjerski rad uključen u faze razvoja dizajna i proizvodnje API6D sukladnih kuglastih ventila, koji su projektirani, proizvedeni i testirani unutar naše tvrtke. Također objašnjava nedostatke lijevanja koji su se pojavili tijekom faze proizvodnje i poboljšanja načinjena u metodologiji lijevanja.

Proces projektiranja ventila
Ventili, ovisno o sektoru u kojem se koriste, mogu biti izloženi uvjetima kao što su visoki tlak, korozivna okruženja, visoke temperature i drugo. Stoga ventili moraju biti projektirani i proizvedeni uzimajući u obzir te uvjete. Zbog zahtjevnih radnih uvjeta i složenih geometrija, neki se ventili proizvode metodama lijevanja. Poteškoće i ograničenja koja su svojstvena procesu lijevanja, kao i međunarodni standardi, zahtjevi kupaca i radni uvjeti, moraju se uzeti u obzir tijekom faze projektiranja.

Kuglasti ventili razvijeni u ovoj studiji dizajnirani su da zadovolje zahtjeve standarda dizajna API6D i drugih referentnih standarda kao što su ASME B16.10, ASME B16.5 i ASME B16.34.
Tijekom procesa projektiranja, mehanička svojstva ASTM A216 Gr. Lijevani ugljični čelik WCB kvalitete, koji je odabran kao materijal za tijelo, testiran je testovima na vlačnost i tvrdoću. Na temelju tih podataka provedeni su projektni proračuni i analiza. Statičke analize izvršene su na komponentama izloženim pritisku, kao što su karoserija, sfera i dio poklopca motora, kako bi se ispitala opterećenja i deformacije koje doživljavaju ti dijelovi. Na temelju dobivenih rezultata utvrđeno je da su opterećenja primijenjena na komponente ispod granice razvlačenja materijala, što ukazuje da je konstrukcija vrlo prikladna u smislu tlaka. Simulacije statičke analize postavljene su na 1,5 puta radni tlak ventila (19,6 bara), što odgovara 29,4~30 bara, kako je specificirano u standardima. Izračuni dizajna obavljeni su u skladu sa zahtjevima navedenim u standardima API6D i ASME B16.34. Podaci dobiveni ovim izračunima usklađeni su s rezultatima simulacija statičke analize provedenih na računalu. Kao rezultat ovih napora, dizajn je teoretski potvrđen i razvijen je dizajn ventila koji osigurava maksimalnu učinkovitost u radnim uvjetima. Sav rad obavljen u ovoj fazi je dokumentiran, što je rezultiralo stvaranjem paketa dizajna.
Nakon završetka završnog dizajna, pristupilo se izradi modela za dijelove karoserije i poklopca motora koji će se proizvoditi metodom lijevanja. U ovom procesu, podaci o modelu su stvoreni s dopuštenjima strojne obrade i skupljanja prema zahtjevima standarda EN 8062-3. Kako bi se održala maksimalna učinkovitost proizvodnje tijekom faze projektiranja, količina strojno obrađenih površina svedena je na minimum. Međutim, ovaj proces je proveden na način koji nije negativno utjecao na kvalitetu proizvoda u skladu sa zahtjevima standarda.
Studije razvoja metode lijevanja
Provedene su simulacije lijevanja kako bi se spriječili nedostaci kao što su skupljanje i plinska poroznost, kao i negativni učinci poput unutarnjih naprezanja, u dijelovima karoserije i poklopca motora koji će se proizvoditi metodama lijevanja u pijesak. Uz ove simulacije, dovršeni su izračuni dodavača i udaljenosti dovodnika kako bi se održao produktivan omjer Neto/Brute i osigurala visoka-kvaliteta lijevanja. Gradijent skrućivanja i simulacije punjenja rastaljenim čelikom izvedene su pomoću Novacasta. Dizajni dodavača i klizača optimizirani su na temelju ovih simulacija, što je dovelo do razvoja optimalne metode lijevanja.
Učinjena su poboljšanja dizajna na temelju simulacija lijevanja kako bi se osiguralo usmjereno skrućivanje i smanjila vjerojatnost vrućih točaka. Sav rad na simulaciji pomno je dokumentiran i uključen u projektni paket.
Dodatno, izrađeni su i dokumentirani obrasci metode lijevanja kako bi se definirali dodaci, mješavine pijeska i sustavi hlađenja, s ciljem sprječavanja zabune tijekom faze proizvodnje.
Cilj ovih napora je postići visoko{0}}kvalitetnu proizvodnju s niskim stopama otpada korištenjem razvijenog modela i metode lijevanja. Prije simulacije lijevanja i studija proračuna, uočene su vruće točke i šupljine skupljanja u područjima naznačenim na slikama lijevanih dijelova. Ispitivanje bez razaranja (NDT) provedeno je na lijevanim dijelovima prije simulacije, a odstupanja utvrđena u simulaciji konkretno su otkrivena. Šupljine skupljanja pojavile su se u područjima udaljenim od hranilica i gdje je visina modula bila velika. Dodatno, zbog turbulencije tijekom punjenja kalupa, uočene su plinske šupljine na različitim mjestima na dijelovima. Svi ovi diskontinuiteti otkriveni su testovima tekućim penetrantima i radiografskim pregledima koji su izvedeni kao dio NDT rada. Relevantna područja dijelova podijeljena su kako bi se potvrdile ove razlike. U nastavku se dijele slike dijelova koji su ispitani pomoću ugljične-elektronske mikroskopije nakon NDT testova.
Kao rezultat NDT i studija simulacije, generirani su novi podaci o modelu, koji se bave problemima kao što je usmjereno skrućivanje koje bi moglo stvoriti nedostatke. Nakon stvaranja novih podataka, pogreške kao što su skupljanje i plinske šupljine u lijevanim dijelovima su riješene.

Proces testiranja i validacije
Nakon završetka faza lijevanja, strojne obrade i sastavljanja, ventili se moraju ispitati kako bi se osiguralo da zadovoljavaju relevantne standardne zahtjeve. Prema zahtjevima API6D standarda dizajna, ventili moraju biti podvrgnuti ispitivanju tlaka i nepropusnosti. Razvijeni prototip ventila uspješno je prošao testove tlaka i nepropusnosti provedene pri 1,5 puta većem radnom tlaku (19,6 bara), što je otprilike 29,4~30 bara. Teorijski izračunate vrijednosti momenta otvaranja i zatvaranja također su izmjerene i verificirane tijekom faze projektiranja. Uz ispitivanja provedena na samom ventilu, ispitivanja rastezanja, kemijske analize, ispitivanja tvrdoće i druga ispitivanja provedena su na podkomponentama korištenim u sklopu ventila kako bi se osiguralo da su ispunjeni svi standardni zahtjevi.
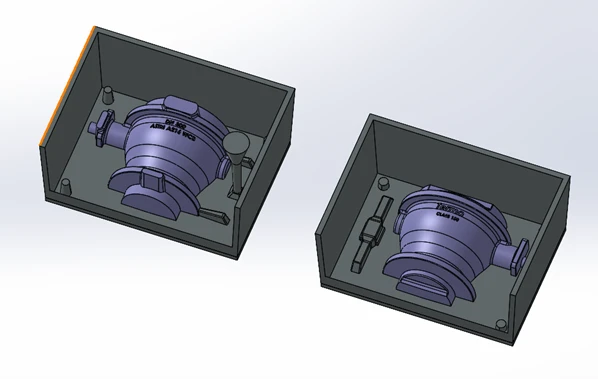
Slika uzorka modela
Zaključak
Ova je studija imala za cilj objasniti doprinose naprednih računalno-inženjerskih aplikacija i pozitivne učinke modernih procesa razvoja proizvoda, uz tradicionalne tehnike razvoja proizvoda. Izračuni metode dizajna i lijevanja potvrđeni su korištenjem simulacijskih programa kako bi se stvorila najprikladnija metoda dizajna i proizvodnje. Podaci dobiveni proračunima i simulacijama su konkretno testirani i validirani nakon izrade prototipa. Kao rezultat ovih napora, razvijeni su visoko{4}}kvalitetni i-trajni API6D kuglasti ventili koji u potpunosti zadovoljavaju standarde, zahtjeve tržišta i kupaca.
Razvoj i izgledi za budućnost
Napredak u tehnologijama rastaljene soli pokreće značajne inovacije u industriji ventila, posebno za aplikacije koncentrirane solarne energije (CSP). Ova poboljšanja zahtijevaju ventile koji mogu izdržati ekstremne temperature, korozivna okruženja i rigorozne radne uvjete.